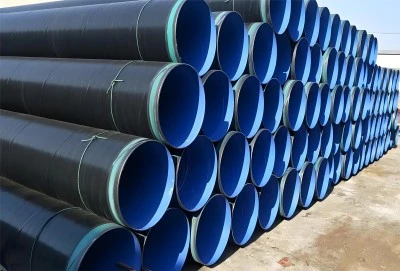
Asianmukainen pinnan esikäsittely on ratkaisevan tärkeää fuusioepoksipinnoitteiden (FBE) onnistuneelle levittämiselle teräsputkiin. FBE-pinnoitettuja teräsputkia käytetään laajalti öljyn ja kaasun kuljetuksessa, vesihuoltojärjestelmissä ja offshore-lautoilla niiden poikkeuksellisen korroosionkestävyyden ja kestävyyden ansiosta. Optimaalisen tarttuvuuden ja pitkäkestoisen suojan varmistamiseksi alan ammattilaisten on noudatettava tiukkoja pinnan esikäsittelytekniikoita ennen FBE-pinnoitteiden levittämistä. Tässä artikkelissa käsitellään olennaisia vaiheita, yleisiä sudenkuoppia ja edistyneitä tekniikoita erinomaisten FBE-pinnoitteiden tulosten saavuttamiseksi.
|
|
|

Olennaiset vaiheet FBE-esipinnoituksen valmistelussa
Teräspintojen asianmukainen puhdistus ja rasvanpoisto
Ensimmäinen kriittinen vaihe FBE -esipinnoituksen valmistelussa on teräspintojen perusteellinen puhdistus ja rasvanpoisto. Tämä prosessi poistaa epäpuhtaudet, kuten öljyn, rasvan ja lian, jotka voivat häiritä pinnoitteen tarttumista. Tehokkaisiin puhdistusmenetelmiin kuuluvat liuotinpohjainen rasvanpoisto, emäksinen puhdistus ja höyrypuhdistus. On tärkeää käyttää sopivia puhdistusaineita, jotka eivät jätä jäämiä pinnalle. Puhdistuksen jälkeen pinnat on tarkastettava sen varmistamiseksi, että kaikki epäpuhtaudet on poistettu.
Optimaalisen puhallusprofiilin saavuttaminen FBE-tartunnalle
Oikean puhallusprofiilin saavuttaminen on ratkaisevan tärkeää vahvan FBE-tartunnan kannalta. Puhallusprofiili eli pinnan karheus tarjoaa mekaanisen avaimen pinnoitteen tarttumiseen. Alan standardit suosittelevat tyypillisesti 50–100 mikronin (2–4 mil) pintaprofiilia FBE-pinnoitteille. Tämän profiilin luomiseen käytetään yleisesti hiekkapuhallusta, jossa käytetään materiaaleja, kuten teräsrakeita, alumiinioksidia tai granaattia. Hioma-aineen ja puhalluspaineen valintaa on valvottava huolellisesti halutun profiilin saavuttamiseksi vahingoittamatta teräsalustaa.
FBE-pinnoitteen levityksen ympäristönsuojelu
Ympäristötekijät ovat merkittäviä FBE-pinnoitteen levityksen onnistumisen kannalta. Lämpötilaa, kosteutta ja kastepistettä on seurattava ja hallittava tarkasti. Teräspinnan lämpötilan tulee olla vähintään 3 °C kastepisteen yläpuolella kosteuden tiivistymisen estämiseksi. Suhteellinen kosteus on pidettävä alle 85 %:ssa kosteusongelmien välttämiseksi. Asianmukainen ilmanvaihto ja pölynhallintatoimenpiteet ovat myös välttämättömiä puhtaan työympäristön varmistamiseksi. Monet pinnoituslaitokset käyttävät ilmastoituja koppeja optimaalisten olosuhteiden ylläpitämiseksi koko pinnoitusprosessin ajan.
Yleisiä sudenkuoppia pinnan valmistelussa: Mitä välttää
Valssihilseen ja ruosteen riittämätön poistoYksi yleisimmistä pinnan esikäsittelyn sudenkuopista on valssihilseen ja ruosteen riittämätön poisto. Valssihilse, teräksen kuumavalssauksen aikana muodostuva rautaoksidikerros, voi heikentää merkittävästi pinnoitteen tarttumista, jos sitä ei poisteta kokonaan. Samoin ruoste on poistettava perusteellisesti kalvon alla olevan korroosion estämiseksi. FBE-pinnoitteet vaativat tyypillisesti hiekkapuhalluksen lähes valkoiseen metallipintaan (SSPC-SP 10/NACE nro 2 -standardi) . Tämän puhtaustason saavuttamatta jättäminen voi johtaa pinnoitteen ennenaikaiseen pettämiseen ja teräsputken käyttöiän lyhenemiseen.
Kosteudenhallinnan huomiotta jättäminen FBE-sovelluksessa
Kosteudenhallinta unohdetaan usein, mutta se on ratkaisevan tärkeää FBE-sovelluksissa. Jopa pienet kosteusmäärät teräspinnalla voivat johtaa pinnoitevirheisiin, kuten kuplimiseen tai huonoon tarttumiseen. Asianmukaisten ympäristöolosuhteiden ylläpitämisen lisäksi on tärkeää varmistaa, että puhalluksessa ja pölynpoistossa käytetty paineilma on kuivaa ja öljytöntä. Joissakin laitoksissa käytetään kosteudenpoistolaitteita alhaisen kosteustason ylläpitämiseksi tasaisesti. Ilmanlaatu ja kastepiste tulisi tarkistaa säännöllisesti koko pinnoitusprosessin ajan.
FBE-päällystettyjen putkien virheellinen varastointi
FBE-pinnoitettujen putkien asianmukainen varastointi laiminlyödään usein, mutta se on ratkaisevan tärkeää pinnoitteen eheyden säilyttämiseksi. Pinnoitetut putket tulee varastoida puhtaassa, kuivassa paikassa, suojassa suoralta auringonvalolta ja äärimmäisiltä lämpötiloilta. Putket tulee tukea pehmustetuilla telineillä tai puilla pinnoitteen vaurioitumisen estämiseksi. Pinnoitteen pinoamiskorkeutta tulee rajoittaa, jotta vältetään liiallinen paino alemmilla putkilla. Asianmukaisia käsittelymenetelmiä, kuten kangashihnojen käyttöä ketjujen tai vaijerien sijaan, on noudatettava pinnoitteen vaurioitumisen estämiseksi kuljetuksen ja asennuksen aikana.
Edistykselliset tekniikat optimaalisen FBE-tarttuvuuden saavuttamiseksi
Innovatiiviset puhallusmenetelmät parannettuun FBE-sidokseenEdistykselliset puhallustekniikat voivat parantaa merkittävästi FBE-liimautumista. Kaksoispuhallus, johon kuuluu alustava puhallus ja lopullinen puhallus hienommilla hioma-aineilla, voi luoda optimaalisen pintaprofiilin FBE-liimautumiselle. Alipainepuhallusjärjestelmät tarjoavat paremman puhallusprofiilin hallinnan ja vähentävät pölypäästöjä. Joissakin laitoksissa kokeillaan laserablaatiota pinnan esikäsittelyssä, mikä mahdollistaa pinnan karheuden tarkan hallinnan ilman hioma-aineiden tarvetta.
Huippuluokan pintakäsittelyteknologiat
Uudet pintakäsittelytekniikat venyttävät FBE-pinnoitteiden suorituskyvyn rajoja. Plasmakäsittely voi aktivoida teräspinnan molekyylitasolla, mikä parantaa kemiallista sitoutumista FBE-pinnoitteeseen. Nanopinnoitteet, joita levitetään pohjamaalina ennen FBE-levitystä, voivat parantaa korroosionkestävyyttä ja pinnoitteen tarttumista. Jotkut valmistajat tutkivat grafeenilla parannettujen FBE-pinnoitteiden käyttöä, jotka lupaavat entistä parempaa kestävyyttä ja suojaominaisuuksia.
FBE-pinnoitteen eheyden laadunvalvontatoimenpiteet
Tiukka laadunvalvonta on välttämätöntä FBE-pinnoitteen eheyden varmistamiseksi. Edistykselliset tarkastustekniikat, kuten automaattiset visuaaliset tarkastusjärjestelmät ja pyörrevirtatestaus, voivat havaita pinnoitteen virheet erittäin tarkasti. Korkeajännitteisillä kipinäkoettimilla tehtävä lomatestaus auttaa tunnistamaan pinnoitteen neulanreikävirheet. Tartuntatestaus, mukaan lukien veto- ja taivutuskokeet, varmistaa pinnoitteen ja teräsalustan välisen sidoslujuuden. Kattavan laatujärjestelmän käyttöönotto, joka sisältää säännöllisiä tarkastuksia ja jatkuvan parantamisen prosesseja, on ratkaisevan tärkeää pinnoitteen tasaisen laadun ylläpitämiseksi.
Asianmukainen pinnan esikäsittely on perusta onnistuneelle FBE-pinnoitteen levittämiselle teräsputkiin. Noudattamalla alan parhaita käytäntöjä, välttämällä yleisiä sudenkuoppia ja omaksumalla edistyneitä tekniikoita putkistoinsinöörit ja pinnoitusammattilaiset voivat varmistaa erinomaisen korroosionestosuojan ja pidemmän käyttöiän FBE-pinnoitetuille teräsputkille . Teknologian kehittyessä on ratkaisevan tärkeää pysyä ajan tasalla pinnan esikäsittely- ja pinnoitustekniikoiden uusimmista kehitysaskeleista kilpailuedun säilyttämiseksi korkean suorituskyvyn putkistoratkaisujen globaaleilla markkinoilla.
FBE-päällystetty teräsputki myytävänä
Hebei Longma Group tarjoaa ensiluokkaisia FBE-pinnoitettuja teräsputkia , jotka täyttävät alan korkeimmat standardit. Saksasta tuodut edistyneet tuotantolaitteemme ja neljä itsenäisesti kehitettyä tuotantolinjaa täydentävät niitä, mikä takaa huippulaatuiset FBE-pinnoitteet. Yli 300 työntekijän ammattitaitoinen tiimimme, johon kuuluu yli 60 teknistä asiantuntijaa, takaa huippuosaamisen tuotannon kaikilla osa-alueilla. Kattavat testaustilamme, joissa on ultraääniviivojen ilmaisimet ja teollisuusröntgenlaitteet, takaavat tiukan laadunvalvonnan. Olemme ylpeitä nopeasta toimituksestamme, sillä vakiopaksuiset putket ovat valmiita jopa 7 päivässä. Tuotteillamme on täydelliset sertifikaatit, mukaan lukien API 5L, ISO 9001 ja ISO 14001. Integroidun tuotantomallimme ja strategisten kumppanuuksiemme ansiosta tarjoamme kilpailukykyisiä hintoja laadusta tinkimättä. Jos sinulla on kysyttävää FBE-pinnoitetuista putkistamme (API 5L, ASTM A53, EN10210, AS/NZS 1163 -standardit; ulkohalkaisija 60.3–1422 mm; seinämän paksuus 6.02–50.8 mm), ota meihin yhteyttä osoitteessa info@longma-group.com.